
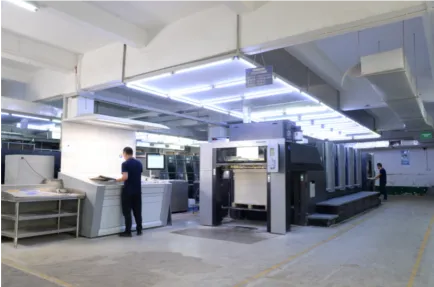
一貫した品質は、「 包装工場」と「 顧客」の間の信頼関係の基盤です。企業が包装業務を外部委託する際、注文の規模や複雑さに関わらず、常に同じ高水準の品質を提供することを、包装工場に強く期待しています。優れた包装工場は、高度な製造プロセス、厳格な品質管理システム、そして全部門に浸透した継続的改善の文化を組み合わせることで、この期待に応えています。
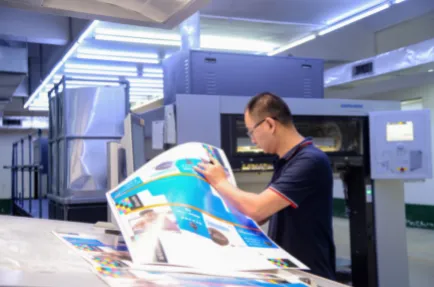
標準的な包装工場と先進的な包装工場の違いは、品質が生産工程のすべての段階にいかに体系的に組み込まれているかにあります。品質を最終検査という後工程の作業と捉えるのではなく、トップクラスの包装工場では、原材料の選定、設備の校正、作業員の教育、リアルタイムでの監視など、あらゆる工程に品質を事前に組み込んでいます。この能動的なアプローチにより、不良品を単に検出して廃棄するのではなく、そもそも発生させないことを実現しています。
標準化された工程と文書管理
各生産ラインに共通する標準作業手順
先進的なパッケージング工場では、各生産工程における厳密な仕様を定義した包括的な標準作業手順(SOP)が整備されています。これらの手順は、原材料の受入から最終梱包・出荷に至るまで、すべての工程を網羅しています。パッケージング工場がこうした詳細なSOPを確立すると、作業員は勤務シフトや入社期間に関係なく、常に同一の方法で作業を行います。この標準化は極めて重要であり、その理由は、人的要因によるばらつきが製造業における不均一性の最大の原因の一つであるためです。
手順書が十分に文書化されたパッケージング工場では、解釈の誤りによるリスクが低減され、品質基準の一貫性が確保されます。各オペレーターはこれらの手順について正式な教育を受けており、定期的な監査やチェックリストを通じて遵守状況が確認されています。このパッケージング工場では、これらの文書を単なる参照資料としてではなく、新規設備の導入、新材料の採用、あるいは実務経験から得られた改善点などに応じて随時更新される「生きているツール」として活用しています。
材料仕様およびサプライヤー管理
品質は原材料から始まります。厳格な包装工場では、入荷するすべての資材に対して明確な仕様を定めています。包装工場は、届けられた資材を無条件で受け入れるのではなく、紙・インク・接着剤など各部材が事前に定めた基準を満たしているかどうかを、入荷検査によって確認します。こうした徹底した資材審査こそが、品質チェックを省略する競合他社と、自社との差別化ポイントです。
専門的な包装工場は、認定済みのサプライヤーと長期的な取引関係を築き、定期的にその品質管理体制を監査しています。また、工場内の試験室でサプライヤーからの資材をロット単位で定期的に検査し、品質の一貫性を確保しています。このような協働体制により、お客様には、生産工程に入る前にすべての部材が検査・確認済みであるという確信をお届けできます。
高度な設備の校正および保守
予防保全スケジュール
現代の包装工場の設備は高度で、均一な品質を実現するには精度が不可欠です。専門的な包装工場では、メーカー推奨値を大幅に上回る厳格な予防保全計画を実施しています。機器の校正は、認定済みの計測器を用いて定期的に実施され、すべての機械には校正記録が残されており、包装工場はこれを定期的に確認して、摩耗やずれの兆候となる傾向を早期に検出します。
包装工場が機器の校正ずれを放置すると、最初はわずかな変化ですが、時間とともに徐々に目立つようになります。色調がわずかにずれ、寸法が許容範囲を超えて変化し、印刷位置のズレ(レジスト)も精度を失っていきます。厳格な校正手順を維持することで、包装工場は顧客からのクレームが発生する前にこうした問題を未然に防止しています。また、センサーやゲージが故障した場合でも即座に異常を検知できるよう、冗長な計測システムへの投資も行っています。
設備の冗長性と緊急対応
トップクラスのパッケージ工場の運営者は、設備の故障が避けられないことを理解しており、生産能力を設計する際にあらかじめ冗長性を考慮します。大量注文を単一の生産ラインで製造するパッケージ工場はリスクを伴います。なぜなら、たった一つの不具合でも生産が停止し、再作業や納期遅延を招くからです。先進的なパッケージ工場では、複数の機械に生産を戦略的に分散させることで、あるラインで問題が発生しても、他の設備へ負荷を切り替えることが可能となり、顧客への納品スケジュールを一切乱さずに済みます。
この冗長性により、パッケージ工場は設備全体を停止させることなく保守作業を実施できます。ある生産ラインが徹底的な清掃、校正、または部品交換を行っている間も、他のラインは通常通りフル稼働を続けます。顧客が納期遅延を経験することはない——それは、パッケージ工場がその運用体制そのものに信頼性を組み込んでいるからです。
リアルタイム監視および試験手順
プロセス中の品質検査
製品の生産が完了するのを待ってから最終製品を検査する包装工場は、品質管理を「守り」の姿勢で行っているにすぎません。先進的な包装工場では、工程中における継続的な監視を実施し、一定間隔でサンプルを抜き取り、あらかじめ定められた仕様と照らし合わせて検査します。包装工場では、自動画像検査システム、計測機器、および目視検査を活用して、寸法、色、印刷位置(レジストレーション)、折りたたみ品質、構造的強度などを確認しています。
現代の包装工場の品質チームでは、統計的工程管理(SPC)の手法を用いてデータの傾向を追跡しています。測定値が許容公差範囲の限界に近づき始めると、包装工場は製品が実際に仕様から外れる前に、設備を微調整します。こうした予測型のアプローチにより、包装工場は顧客の期待を常に上回る品質水準を安定して維持できるのです。
最終検査および認証
出荷前には、すべての包装工場で、サンプル試験および全数検査を含む最終検査が実施されます。包装工場では、印刷面に欠陥がないこと、構造的強度が確保されていること、およびすべての部品が正しく組み立てられていることを確認します。さらに、品質重視の包装工場では、製造した各ロットについて、製造日、使用材料、機器の設定条件、検査結果などを詳細に記録しています。
こうした記録により、包装工場は問題発生時に迅速に原因を特定できます。顧客から欠陥の報告があった場合、どのロットが影響を受けたか、どの原材料が関与していたか、またどの作業員およびどの設備が担当していたかを正確に特定できます。このようなトレーサビリティは、責任を真摯に受け止める成熟した包装工場の特徴です。
人材育成と品質文化
オペレーター認定プログラム
人材はあらゆる包装工場の基盤であり、品質は手順だけでは実現できません。先進的な包装工場では、オペレーターの教育および資格認定プログラムに多額の投資を行い、チーム全員が「何をすべきか」だけでなく、「なぜ品質が重要なのか」を理解できるようにしています。包装工場では、設備の操作方法、品質基準、トラブルシューティング、継続的改善の考え方など、オペレーターへの包括的な訓練を行っています。
定期的な再教育により、包装工場の従業員は最新の手順や新たな技術と常に歩調を合わせた状態を保ちます。専門性の高い包装工場では、問題を早期に発見したり、改善提案を行ったりしたオペレーターを認め、報いています。包装工場がチームに品質に対する主体性を持たせることで、オペレーターは単に指示に従う受け身の存在ではなく、不良品を未然に防ぐ第一線の担い手となります。
横断的品質チーム
最も効果的な包装工場の品質管理システムでは、生産スタッフ、品質専門家、技術部門、経営陣が参加する横断的チームが機能します。こうしたチームは定期的に会合を開き、業績データをレビューし、不良品の原因を調査し、是正措置を実施します。品質を単なる品質保証部門の専管事項ではなく、全員が共有する責任と捉える包装工場ほど、優れた成果を上げられます。なぜなら、全員が当事者意識を持って取り組めるからです。
先進的な包装工場では、顧客もこの対話に積極的に関与させ、フィードバックを求めてその具体的な要望を深く理解しようとします。包装工場が、顧客の立場から見た「成功」の姿を真正に理解できれば、すべてのチームメンバーがその目標に向けて自らの活動を調整できるようになります。
よくある質問
包装工場を一般の製造業者と区別するものは何でしょうか?
先進的なパッケージング工場は、専門の設備、厳格な品質管理システム、素材に関する専門知識、およびパッケージング生産に特化した訓練された人材を備えています。パッケージング工場では、一般メーカーが導入しないような技術やプロセスへの投資が行われており、一貫性・スピード・カスタマイズ性において、広範なメーカーには真似できない高い水準を実現しています。同工場のインフラ全体が、パッケージング用途に特化して最適化されています。
パッケージング工場では、設備のキャリブレーションをどのくらいの頻度で行うべきですか?
A包装工場 重要な計測・生産設備については、少なくとも週1回のキャリブレーションを行う必要があります。また、一部の装置では毎日の点検が必要です。具体的な実施頻度は、設備の種類、生産量、および要求される公差の厳しさによって異なります。さらに、パッケージング工場では、認定済みの外部計測器を用いて、毎月1回の包括的なキャリブレーション検証を実施し、自社内の計測結果が引き続き正確であることを保証しています。
パッケージング工場では、品質に関する顧客からの苦情をどのように対応していますか?
品質問題が発生した場合、専門の包装工場では、原因究明、影響を受ける可能性のある在庫の隔離、および是正措置の実施を含む正式な調査プロセスを開始します。包装工場は、すべての調査結果を文書化し、何が起こったのか、なぜ起こったのか、そして再発防止のためにどのような対策を講じたのかを、顧客に対して透明性を持って説明します。こうした責任ある対応姿勢は、顧客との関係を強化し、長期的な信頼を築くことにつながります。